Curso de ventas de Líneas de Producción · Automatización
Antes de que exista una petición de oferta, el balanceo de la línea completa —qué estación marca el ritmo, dónde va cada buffer— ya quedó decidido: lo definió quien estuvo en la conversación de layout con Ingeniería. Ese sitio se puede ocupar, y se entrena.
Formación en venta consultiva para fabricantes de maquinaria industrial (machine builders/OEM) e integradores especializados en líneas completas de producción, para plantas de manufactura discreta y de proceso, de cualquier combinación de marcas que integres.
Formamos a tu equipo para vender la línea completa —producción, transporte, control y verificación integrados—, sea cual sea el fabricante o la combinación de marcas que integres
No vendes una máquina más. Vendes la capacidad de producción que tu cliente no tiene espacio ni gente para construir de otra forma.
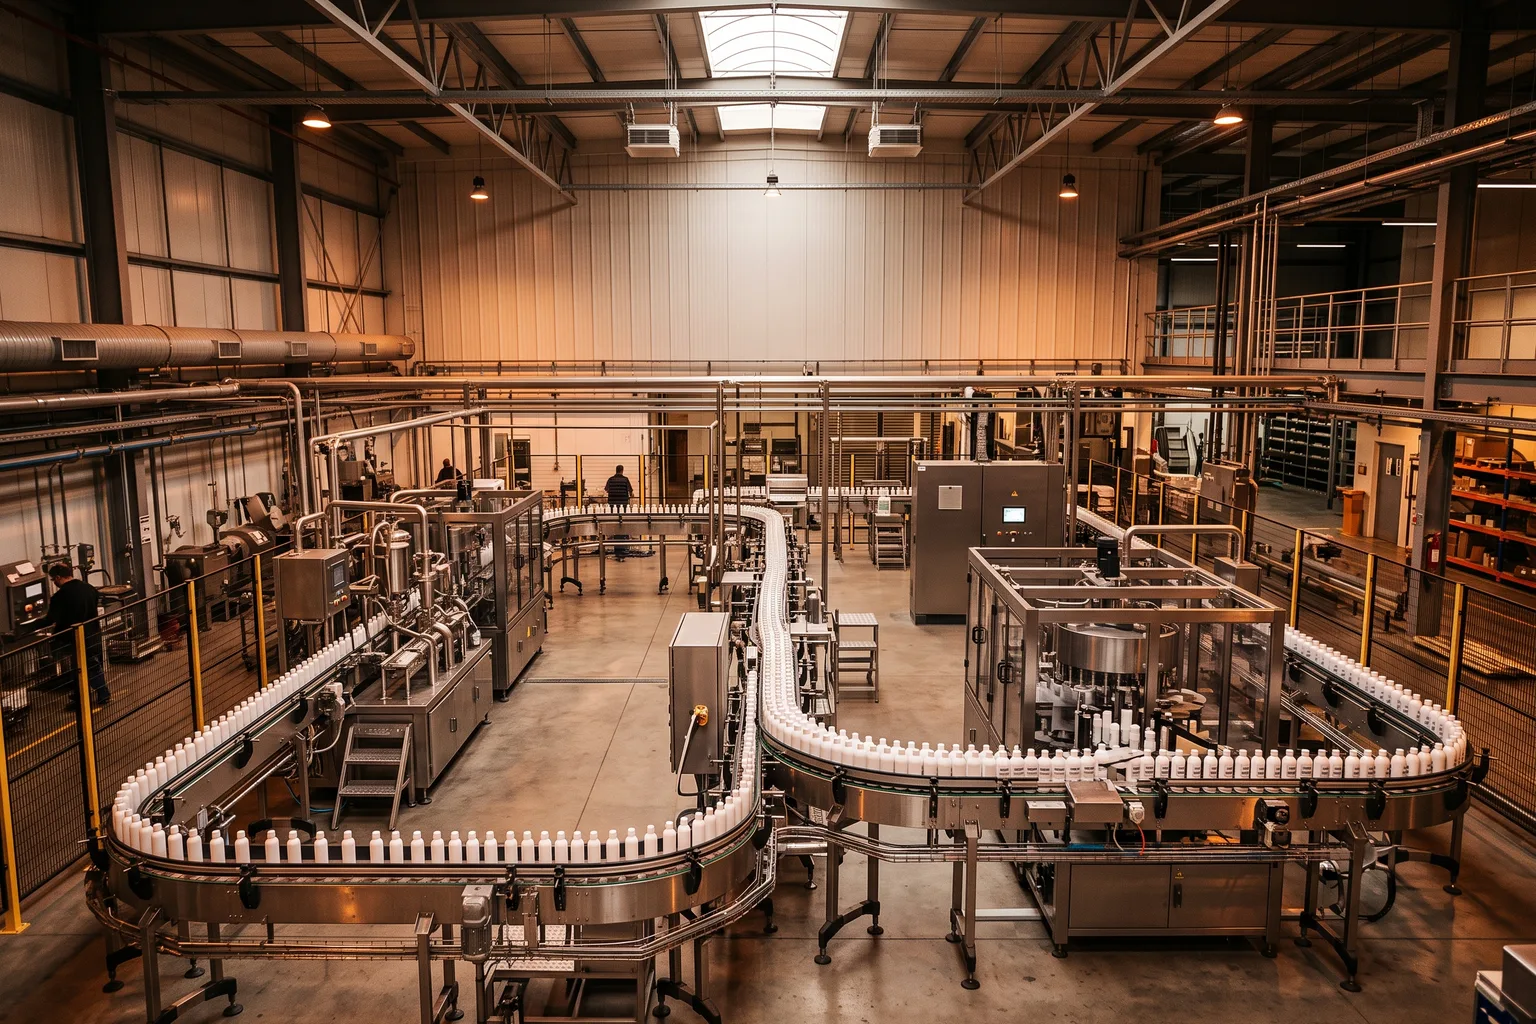
Una línea de producción automatizada enlaza varias estaciones —dosificado, ensamble, llenado, empaque— con transporte y buffers de acumulación, sincronizadas a un mismo ritmo, para entregar el producto terminado sin que un operario mueva la pieza entre máquinas. Sustituye al proceso manual o semiautomático que ya no aguanta el volumen que el cliente necesita fabricar.
Lo compra un fabricante de alimentación y bebidas, cuidado personal, farmacéutico, automotriz o electrónica que necesita escalar capacidad sin construir nave nueva ni encontrar más operarios de los que ya no aparecen. El comité rara vez se conforma con la máquina: Producción mide el throughput y el OEE de toda la línea, Ingeniería valida que el balanceo aguante el mix real de referencias, y quien aprueba el CAPEX compara la línea nueva contra levantar una nave. El vendedor que solo enseña una estación suelta pierde esa conversación; el que defiende la línea completa, la gana.
Ver el detalle completo del programa +
Qué cubre / a quién se dirige
El Curso de ventas de Líneas de Producción Automatizadas es el programa de formación en venta consultiva ofrecido por Ventas de Alto Octanaje (VAO) para equipos que venden la línea completa: estaciones de proceso (llenado, dosificado, formado, ensamble), transporte y manipulación entre estaciones (bandas, mesas indexadas, transferencia por robot o pórtico), buffers de acumulación, estaciones de empaque final (tapado, etiquetado, encajado, paletizado), control maestro de línea (PLC, HMI, SCADA) y verificación en los puntos críticos. Está hecho para el ingeniero de ventas, el jefe de proyecto comercial y el gerente comercial de fabricantes de maquinaria industrial (machine builders/OEM) e integradores especializados en líneas completas de producción.
Quién lo contrata, para qué y qué cambio espera
Lo contrata el director comercial o gerente de ventas de un equipo que domina de sobra el diseño de la línea —el layout, el balanceo, la sincronización de estaciones—, pero que en el comité de compra —Dirección de Planta, Ingeniería, Gerente de Planta y, a veces, Dirección General cuando el motivo es la escasez de mano de obra— no tiene con qué defender la inversión frente a "ampliar con una máquina más" o "construir una nave nueva". El curso les enseña a diagnosticar el costo real de seguir sin escalar capacidad, a comparar el CAPEX de la línea frente al de la nave, y a construir una propuesta que Dirección de Planta pueda aprobar sin pedir tres cotizaciones más.
Por qué es difícil vender esta tecnología
Una línea de producción automatizada rara vez se compra como un capricho tecnológico: el cliente ya fabrica, aunque sea con un tramo manual, con una estación desbalanceada o sin espacio para crecer. La ve como un proyecto grande y arriesgado —parar la producción, encajarla en el layout, formar al equipo—, cuando en realidad es la que resuelve la escasez de mano de obra, elimina el cuello de botella que arrastra a toda la línea y evita levantar una nave nueva. Esa contradicción —lo urgente que es la capacidad y lo grande que parece el proyecto— es el punto de entrada de la conversación de valor.
Antes / después
Antes: vende máquinas sueltas, ciclos por minuto y potencia de motores, y compite contra "con una máquina más nos arreglamos". Después: diagnostica el balanceo real de la línea, cuantifica el costo de seguir sin espacio ni operarios, compara el CAPEX de ampliar frente al de construir, y planifica la puesta en marcha por fases — y vende capacidad de producción, no una lista de estaciones.
Después de la visita a planta, un proyecto de línea completa sigue vivo mientras quede fijado el siguiente paso.
Vende la estación más rápida, y deja que la más lenta decida el ritmo de la línea.
Cotiza el throughput de la estación puntera sin diagnosticar el resto, y en planta la línea entera corre al ritmo del cuello de botella.
Promete escalar capacidad sin poner en números lo que cuesta seguir sin espacio.
No compara el CAPEX de ampliar la línea contra el de levantar una nave nueva, y deja que Compras decida solo por precio de máquina.
Vende una línea que suena rígida, cuando el cliente teme perder flexibilidad multi-referencia.
No explica el cambio de formato en minutos, y el cliente cree que automatizar significa perder la capacidad de fabricar varias referencias.
No planifica el montaje por fases, y el cliente vive la instalación como parar toda la producción.
Sin un plan de puesta en marcha por fases, el riesgo de detener la línea completa frena la decisión más que el precio.
Se queda validado por Ingeniería, y nunca sube hasta quien aprueba el CAPEX.
La propuesta convence a quien especifica el layout, pero no llega a Dirección de Planta ni a Dirección General, que deciden.
No prospecta más allá de la cartera de siempre, y pierde oportunidades en alimentación y farmacéutico.
Sin un método de prospección propio, el equipo solo cotiza lo que ya conoce, mientras otros entran en plantas que escalan por nearshoring.
El problema no es tu línea. Sabemos que es de calidad. Es cómo la vende tu equipo. Y eso se entrena.
Cada mes sin un método de ventas consultivas para líneas de producción automatizadas, tu competencia se queda con tu operación.
El sector manufacturero de Estados Unidos podría necesitar cubrir hasta 3,8 millones de puestos entre 2024 y 2033, y hasta 1,9 millones podrían quedar sin cubrir si la brecha de talento no se resuelve; el 60% de los fabricantes ya señala la retención de personal como su principal reto, y sustituir a un operario cualificado de primera línea cuesta entre USD 10.000 y 40.000. En México, motor de LatAm por nearshoring, el mercado de automatización de fábricas y controles industriales crece de USD 5.920 M (2025) a USD 8.870 M (2031), a un CAGR del 6,81%. Ninguna de las dos cifras es una promesa de este programa: son el contexto que tu cliente ya está pagando —en rotación, en capacidad que no escala— y que tu equipo tiene que saber poner en números durante el diagnóstico, no adivinar. Siempre va a haber alguien más barato.
Fuentes: Deloitte / The Manufacturing Institute 2024 · National Association of Manufacturers, encuesta Q3 2024 · UKG Workforce Institute 2024 · informe de sector de automatización de fábricas y controles industriales en México, vía T-MEC. No publicamos cifras que no podamos defender.
Puestos que el sector manufacturero de EE. UU. podría necesitar cubrir en manufactura entre 2024 y 2033 [Deloitte / The Manufacturing Institute 2024].
De los fabricantes ya señala la retención de personal como su reto principal [NAM, encuesta Q3 2024].
Mercado de automatización de fábricas y controles industriales en México en 2031, CAGR 6,81% [informe de sector, vía T-MEC].
¿Te reconoces en esto?
Ingenieros comerciales de fabricantes de maquinaria industrial (machine builders/OEM)
Que diseñan y venden líneas completas de envasado, ensamble o proceso como su propio catálogo.
Equipos de integradores especializados en líneas de producción
Que combinan máquinas de varios fabricantes bajo una misma arquitectura de control.
Gerentes y directores comerciales de fabricantes de maquinaria de envasado y empaque
Llenado, tapado, etiquetado, encajado, paletizado — que venden a alimentación, bebidas y cuidado personal.
Equipos que venden líneas de ensamble o proceso
A automotriz (componentes), farmacéutico y electrónica/electrodomésticos.
Distribuidores y representantes de maquinaria de línea completa
Que quieren dejar de vender "una máquina más" y empezar a vender capacidad de producción.
No es para cualquiera.
Transaccional / commodity.
Si tu equipo se limita a despachar la máquina más barata de catálogo, sin diseñar el balanceo ni el layout que hacen que la línea funcione en planta, este programa no encaja: el método exige defender la línea completa, no una referencia suelta.
"Tecnicista" del producto.
Si lo que más te interesa es discutir ciclos por minuto, potencia de motores y velocidad de estación —y no throughput de línea, balanceo o CAPEX evitado de nave nueva—, este programa te va a incomodar: aquí se entrena a defender el impacto en el negocio del cliente, no la ficha técnica de la máquina.
Buscador de fórmulas mágicas.
Si buscas un guion que se memorice y se repita sin diagnosticar antes el mix de referencias real y el espacio disponible en planta, este no es tu programa: el método VAO arranca siempre por el diagnóstico, nunca por el discurso.
B2C.
Si tu negocio fabrica o distribuye líneas de producción para el consumidor final —no para planta industrial—, este programa no te sirve: está construido para venta compleja, con comité de compra y decisiones que tardan meses.
Buscador de "parche".
Si lo único que necesitas es ganar una oportunidad suelta, sin dejar instalado un método que se repita en el próximo proyecto de ampliación de capacidad que se cotice, este programa no es el atajo que buscas.
Fit parcial: si te interesa un curso de ventas de estaciones automatizadas de ensamble e inspección o de proyectos de automatización industrial, solicita información — también podemos ayudarte.
El método de ventas VAO exige aplicar, medir y mejorar.
Diagnóstico antes que línea
"Nuestros coaches de ventas son ingenieros: hablan el idioma del comprador técnico con credibilidad. El curso está hecho a tu línea, tu layout y tus compradores técnicos en los sectores que te interesan."
pasos para pasar de vender máquina a vender capacidad de producción.
Diagnóstico
Diagnóstico de balanceo antes que línea
Antes de cotizar el throughput de la línea, tu equipo diagnostica el balanceo real y el mix de referencias de la planta del cliente.
Valor
Visión de solución con el CAPEX en la mano
Construyes la propuesta comparando el CAPEX de la línea nueva contra el de levantar una nave, con el payback ya calculado en la mano.
Cierre
Plan de puesta en marcha por fases
Cierras con un plan de instalación en paralelo o por fines de semana, y un siguiente paso acordado con quien aprueba la inversión.
Un proceso comercial que genera resultados, no un curso más
Auditoría comercial
Analizamos cómo vende hoy tu equipo líneas completas: qué se cotiza, qué se diagnostica y dónde se pierde frente a "ampliar con una máquina más".
Implantación del método VAO
Adaptamos la metodología a tu catálogo de líneas —envasado, ensamble, proceso— con el vocabulario y los KPIs de Producción e Ingeniería.
Entrenamiento sobre casos reales
Sesiones prácticas sobre tus oportunidades reales: role plays de diagnóstico de balanceo y defensa del CAPEX frente al comité.
Medición de resultados
Tras la firma, el equipo vuelve a la planta a medir lo prometido, y ahí aparece la siguiente ampliación de la línea, antes de que el cliente se la pida a otro fabricante.
Estos son los resultados que vas a conseguir y que el método de ventas VAO garantiza
Más proyectos de línea completa cerrados sin regalar el diseño de balanceo o el layout.
Ciclo de venta más corto: menos demostraciones de estación suelta que no llegan a la orden de compra.
Acceso directo a Dirección de Planta y Dirección General, no solo a Ingeniería o Compras.
Oportunidades mejor cualificadas: menos tiempo invertido en cuentas que solo quieren "una máquina más".
Un proceso repetible de diagnóstico y propuesta para cada proyecto de ampliación de capacidad que entra.
Margen defendido frente a "compárame el precio de la máquina, no el de la línea".
Los diez módulos del método VAO, bajados uno a uno al terreno del balanceo de línea, el CAPEX y el SMED.
Cada módulo une el conocimiento técnico de la línea completa con la conversación de venta que mueve al comité de compra. Pulsa cada módulo para ver qué se trabaja dentro.
01Fundamentos de la Venta Consultiva+
Entre bandas transportadoras, buffers de acumulación, estaciones de llenado, dosificado y empaque, y el PLC maestro que sincroniza todo, tu equipo domina la ingeniería de la línea de sobra. Este módulo lo convierte en un consultor que vende capacidad de producción, no una lista de máquinas. Este es el módulo que enseña a medir throughput real, OEE de línea y payback antes de prometerlos en cualquier propuesta.
Aprenderás a:
- Traducir throughput, OEE de línea y tiempo de cambio de formato al idioma que entiende el comité de compra.
- Convertir "línea sincronizada" en "más unidades por hora sin construir nave nueva ni contratar más operarios".
- Justificar el retorno de inversión de la línea completa frente al CAPEX de levantar una nave.
- Posicionar el balanceo de línea, el layout y la puesta en marcha por fases como la inversión real, no un extra sobre el precio de las máquinas.
- Diagnosticar el mix de referencias y el cuello de botella real antes de prometer un throughput.
- Identificar cuándo el dolor dominante es de espacio, de mano de obra o de flexibilidad multi-referencia.
02Diseño del Proceso Comercial+
Un proyecto de línea completa pasa por diagnóstico del proceso actual, estudio de balanceo y layout, especificación de estaciones y control, instalación por fases y validación sobre el mix real de referencias. Cada etapa se cierra con un entregable que el comité puede validar: throughput objetivo, layout aprobado, especificación firmada. Sin ese mapa, el proyecto se alarga en revisiones que nadie programó.
Aprenderás a:
- Definir las etapas reales de un proyecto de línea: diagnóstico, estudio de balanceo, especificación, instalación por fases y validación en producción.
- Comprender cómo compra Dirección de Planta frente a cómo compra Ingeniería o Compras.
- Determinar qué throughput y qué OEE de línea deben quedar validados antes de avanzar de etapa.
- Detectar el riesgo comercial propio del sector: una línea que cumple en la planta piloto del fabricante y no aguanta el mix real del cliente.
- Definir quién valida internamente cada entrega —Dirección de Planta, Ingeniería, Calidad.
- Documentar el proceso comercial de la línea como un mapa repetible por catálogo de producto.
03Planificación Comercial antes de Prospectar+
Alimentación y bebidas, cuidado personal, farmacéutico, automotriz y electrónica compran una línea completa por motivos distintos —espacio, mano de obra, flexibilidad, nearshoring— y la prospección tiene que saberlo antes de marcar el primer número.
Aprenderás a:
- Priorizar los sectores donde la escasez de mano de obra o el crecimiento por nearshoring hacen más urgente escalar capacidad: alimentación, cuidado personal, farmacéutico, automotriz, electrónica.
- Definir el tipo de cliente que más te conviene: plantas que ya agotaron el espacio disponible o no encuentran operarios para el tramo manual.
- Identificar cargos objetivo: Director de Planta/Operaciones, Director de Ingeniería, Gerente de Planta, Dirección General, Compras.
- Detectar detonadores de compra: ampliación de nave descartada, rotación de personal disparada, nueva referencia que no cabe en la línea actual.
- Construir la cadena de problemas: falta de espacio → operarios que no aparecen → cuello de botella → capacidad que no escala.
- Diseñar criterios de segmentación y lead scoring propios de proyectos de línea completa.
04Gestión de Cuentas Clave+
Una primera línea instalada casi nunca se queda ahí: es la puerta a ampliar con una estación más, a sumar un segundo tramo o a estandarizar el mismo diseño en otra planta del grupo. Medir cuánto tarda esa segunda venta en llegar, y con qué cuenta crece, es lo que separa una cartera que se expande de una que solo se mantiene y compite por precio en la siguiente cotización.
Aprenderás a:
- Identificar cuentas donde una primera línea puede escalar a más estaciones o a otra planta del mismo grupo.
- Detectar oportunidades de ampliar de una línea rígida a una línea flexible multi-referencia con cambio de formato en minutos.
- Elaborar planes de cuenta que conecten cada ampliación con su propio KPI: throughput, OEE de línea, tiempo de cambio de formato.
- Priorizar cuentas por potencial real de escalar la línea completa, no solo de vender un repuesto.
- Convertirte en proveedor estratégico de la capacidad de producción del cliente, no en proveedor puntual de una máquina.
- Detectar cuándo conviene proponer una segunda línea en la misma planta frente a replicar el diseño en otra planta del grupo.
05Prospección Comercial+
La prospección de líneas completas no funciona igual con Ingeniería que con Dirección de Planta o con Dirección General: cada cargo necesita un mensaje distinto sobre la misma línea. Medir cuántas conversaciones llegan a Dirección de Planta, y no solo a Ingeniería, es el indicador que anticipa si la prospección va a convertir en proyecto o se va a quedar en una demo técnica más.
Aprenderás a:
- Implantar un proceso de prospección Account-Based Marketing (ABM) específico de líneas de producción, trabajando sobre cuentas y cargos concretos.
- Diseñar mensajes distintos para Ingeniería (balanceo, layout) y para Dirección de Planta (throughput, OEE, CAPEX).
- Combinar email, llamada telefónica, contenido técnico y LinkedIn en una secuencia coordinada.
- Identificar decisores e influenciadores dentro del comité: Dirección de Planta, Ingeniería, Gerente de Planta, Compras, Calidad.
- Adaptar la cadencia de contacto según la respuesta del prospecto.
- Medir la tasa de conversión de conversación a visita técnica agendada, por cargo y por sector, antes de escalar la cadencia.
06Llamadas Telefónicas de Prospección+
Cada objeción típica de este sector —"no tenemos espacio para una nave nueva", "no podemos parar la producción para instalar la línea"— tiene una apertura de llamada que la anticipa antes de que aparezca. La llamada que la anticipa gana minutos de atención real, y ese primer minuto es el que decide si el prospecto agenda una visita de diagnóstico o cuelga con la misma objeción de siempre sin resolver.
Aprenderás a:
- Diseñar aperturas de llamada específicas para líneas de producción que capten interés en los primeros segundos.
- Formular preguntas de alto impacto sobre el espacio disponible en planta y la rotación de operarios del tramo manual.
- Anticipar la objeción "no podemos parar la producción" desde la propia llamada.
- Detectar si el dolor real es de espacio, de mano de obra o de flexibilidad multi-referencia, antes de agendar la visita.
- Cerrar la llamada con un siguiente paso concreto: diagnóstico de layout o estudio de balanceo.
- Registrar qué objeción aparece más en cada sector, para afinar la apertura de llamada cada trimestre, no una sola vez al año.
07Entrevista Consultiva y Diagnóstico+
El diagnóstico consultivo cubre 5 dimensiones —hechos, causas, consecuencias, objetivos y opiniones—, todas adaptadas a un proyecto de línea de producción completa. Cada dimensión se cierra con un dato verificable —número de estaciones, mix real, presupuesto aprobado—, nunca con una impresión general del proyecto.
Aprenderás a:
- Formular preguntas de hechos sobre el proceso actual: cuántas estaciones, cuántos operarios en el tramo manual, turno, mix de referencias.
- Formular preguntas de causas sobre por qué se desbalancea la línea: estación cuello de botella, cambios de formato lentos, buffers insuficientes.
- Cuantificar el impacto económico: costo de reponer y formar operarios, costo de espacio, CAPEX de nave frente a CAPEX de línea.
- Formular preguntas de opinión: qué opina Ingeniería del layout actual, qué le preocupa a Dirección de Planta de parar la producción.
- Construir la visión de solución —transporte, estaciones, control, verificación— a partir del diagnóstico, no antes.
- Gestionar la objeción "en la demo funcionaba, ya veremos con nuestro mix real" durante la propia entrevista.
08Gestión Estratégica de Licitaciones+
Las licitaciones de líneas de producción se deciden muchas veces por una matriz de comparación de throughput, OEE de línea y tiempo de cambio de formato entre fabricantes. Entrar tarde, cuando esa matriz ya está cerrada, deja al equipo compitiendo solo por precio de máquina; entrar cuando se define, deja espacio para pesar el balanceo real y el plazo de puesta en marcha.
Aprenderás a:
- Analizar el RFQ de un proyecto de línea y decidir cuándo participar.
- Influir en las especificaciones antes de que se cierren, cuando todavía se puede hablar de balanceo y layout y no solo de precio de máquina.
- Elaborar propuestas que se diferencian por throughput validado y flexibilidad multi-referencia, no por precio de estación suelta.
- Detectar riesgos de la licitación: pruebas en planta piloto exigidas sin compromiso, o plazo de puesta en marcha irreal.
- Defender el valor del diseño de línea completa y la ingeniería de aplicación frente a Compras dentro del propio proceso de licitación.
- Detectar cuándo influir en el pliego todavía es posible, y cuándo ya solo queda competir por precio de estación.
09Cómo Vender cuando ya Existe un Competidor+
Cuando el cliente ya tiene instalada una línea de otro fabricante, la venta no se gana comparando precio de estación: se gana encontrando dónde le sigue fallando el balanceo o la flexibilidad. Ese fallo casi siempre se puede medir —paradas por desbalanceo, tiempo perdido en cambio de formato— y convertirse en el motivo concreto por el que vale la pena revisar el diseño completo, no solo la máquina.
Aprenderás a:
- Detectar las debilidades de la línea instalada: cuello de botella no resuelto, cambio de formato lento, soporte que tarda cuando para la producción.
- Identificar costos ocultos del proveedor actual: paradas por desbalanceo, referencias que ya no caben en la línea.
- Reconfigurar los criterios de compra del cliente de "máquina" a "capacidad de producción real".
- Diseñar una prueba piloto o una ampliación parcial que reduzca el riesgo percibido de cambiar de proveedor.
- Gestionar la objeción "ya tenemos un fabricante de líneas" preguntando por qué lo eligieron, no discutiendo la marca.
- Calcular el costo de cambiar de proveedor frente al costo de seguir con el cuello de botella actual.
10Negociación Estratégica y Cierre+
El cierre de un proyecto de línea completa se defiende con throughput real, CAPEX evitado de nave nueva y puesta en marcha sin parar la producción, no bajando el precio de la máquina. Cerrar bien significa dejar un acuerdo de puesta en marcha con fecha y responsable, no solo una firma: el proyecto se mide por si arranca en el plazo prometido, no por el descuento que se hizo para firmarlo. Negociar sin ese acuerdo deja la ejecución —y el margen— en manos de quien instala.
Aprenderás a:
- Preparar la negociación defendiendo la línea completa, no la estación más barata.
- Justificar el ROI y el TCO de la línea frente a la objeción de "una máquina más sale más barato".
- Gestionar concesiones sin regalar el diseño de balanceo o la ingeniería de layout a cambio de cerrar.
- Detectar señales de compra durante la validación del throughput sobre el mix real de referencias.
- Elaborar planes de avance y cerrar con un siguiente paso acordado con Dirección de Planta o Ingeniería.
- Proteger el margen del proyecto completo frente al competidor que solo cotiza una estación suelta.
Enrique Vidal Itriago
Ingeniero · Fundador de Ventas de Alto Octanaje
Enrique Vidal Itriago lleva más de 25 años vendiendo y enseñando a vender soluciones de alta tecnología e ingeniería. Ha impartido más de 1.500 formaciones y su metodología la usan más de 10.000 vendedores industriales e ingenieros en España y LatAm. Habla el idioma del ingeniero porque es uno.
En líneas de producción automatizadas ha formado a fabricantes de maquinaria industrial (machine builders/OEM) e integradores que diseñan líneas completas de envasado, ensamble y proceso, ayudándolos a defender el balanceo de línea, el throughput real y el CAPEX de ampliar frente al de construir una nave nueva, con un enfoque en ROI, payback y TCO que también sostiene la conversación frente a Compras y frente a Dirección General.
Es autor del libro «Cómo Vender Soluciones de Líneas de Producción Automatizadas», donde recoge el método para convertir un proyecto de transporte, estaciones y control en una propuesta que se defiende con capacidad de producción ganada, no con una lista de máquinas.
años vendiendo alta tecnología
formaciones impartidas
vendedores usan su método
Llevamos más de 15 años formando a fabricantes de maquinaria y líneas de producción y somos los que más casos de éxito tenemos en el mercado.
Conseguimos resultados de ventas reales.
ODECOPACK · Colombia · automatización y mejora de la productividad en líneas de producción de alimentación y cuidado personal
El caso más cercano a un fabricante de líneas completas: ODECOPACK lleva 27 años especializada en la automatización de líneas de producción, con un curso centrado, literalmente, en vender maquinaria de empaque y envasado en líneas de producción.
ODECOPACK, compañía colombiana con 27 años de especialización en la implantación de soluciones integrales para la automatización y mejora de la productividad en líneas de producción de alimentación y química básica de cuidado personal, con más de 90 empleados y 6 ingenieros de ventas, hizo con VAO el curso "Mejorar la Venta de Maquinaria de Empaque y Envasado en Líneas de Producción". La auditoría inicial mostró que el 83% consideraba inefectivos sus métodos de captación de clientes y que la mayoría dedicaba más del 40% de su tiempo a tareas administrativas.
Tras el curso —8 semanas, dos grupos de trabajo, sesiones online de 90 minutos—, Luz Elena Franco, responsable comercial, y su equipo reportan una metodología clara para captar clientes y cerrar proyectos, un proceso de cierre estructurado en vez de "desordenado y empírico", y propuestas de valor y guiones por actividad que mejoran las probabilidades de éxito por oportunidad.
MOLINARO · Ecuador · único representante de UNICHAINS, bandas transportadoras modulares plásticas
Caso secundario y honesto: MOLINARO vende el transporte de material entre estaciones —la pieza que conecta cualquier línea de alimentación—, no la línea completa. Se usa por la similitud del comprador y del sector, no del alcance del producto.
MOLINARO, único representante de UNICHAINS —líderes globales en bandas transportadoras modulares plásticas— en Ecuador, con 12 vendedores especializados por tipo de banda, hizo con VAO un curso de venta consultiva enfocado en el sector camaronero y atunero, para vender el transporte de material entre estaciones —recepción, eviscerado, clasificación, calibrado, dosificado— que enlaza cualquier línea de alimentación.
Resultado cualitativo: el equipo pasó de un discurso centrado en producto a uno centrado en resultados y beneficios, y se convirtió en "traductores de las capacidades técnicas frente a los compradores técnicos".
Resultados descritos por los propios clientes, de forma cualitativa. No publicamos porcentajes que no podamos defender.
¿En qué luz está tu equipo comercial?
¿Diagnostica tu equipo el balanceo real de la línea antes de cotizar throughput, o lo descubre después de instalar?
¿Sabe tu equipo explicar cuándo conviene ampliar la línea actual y cuándo levantar una nave nueva?
¿Cuantifica tu equipo el CAPEX de la nave frente al de la línea antes de que Compras compare precio de máquina?
¿Tu propuesta de línea llega hasta Dirección de Planta y General, o se queda solo en Ingeniería o Compras?
¿Sabe tu equipo qué mix de referencias va a correr por la línea, más allá de lo que dice el pliego?
Responde a las cinco y el semáforo te da la lectura al instante. Esto no es una llamada de venta. Es un diagnóstico de tu equipo comercial, sin compromiso.
Preguntas frecuentes
Mi equipo de ventas son ingenieros muy técnicos que no han vendido mucho, ¿sirve?+
Sí. El método parte justo de lo que ya dominan —el layout, el balanceo, la sincronización de estaciones— y lo convierte en una propuesta de valor que el comité de compra, empezando por Dirección de Planta, puede aprobar.
¿Mi equipo vende principalmente a alimentación y bebidas y necesita defender el CAPEX de línea frente al de una nave nueva — el curso cubre eso?+
Sí. El módulo de diagnóstico y el de negociación incluyen específicamente cómo comparar el CAPEX de ampliar la línea actual contra el de levantar una nave, y cómo defenderlo frente a Compras y frente a quien aprueba la inversión.
¿Necesito que mi equipo sepa programar el PLC maestro de la línea para hacer el curso?+
No. El curso enseña a vender el resultado de negocio de la línea —capacidad ganada, CAPEX evitado de nave, producción que no se detiene—, no a programar el PLC ni a diseñar el layout: es un criterio de venta consultiva, no un curso técnico de automatización.
¿El curso es presencial o en línea?+
Es online-first, con posibilidad de formato in company si el equipo lo prefiere. Se adapta al portafolio y a los compradores reales de tu empresa.
¿El curso es solo para quien vende la línea completa, o también para quien vende una estación suelta que después se integra?+
Es para los dos. Cubre desde el fabricante que vende una estación o un componente de transporte hasta el machine builder que diseña la línea completa —producción, transporte, control y verificación— para un proyecto de ampliación de capacidad.
¿Cuánto cuesta el programa?+
El programa es a medida: se dimensiona según el tamaño de tu equipo y tu catálogo de líneas de producción. El precio se comparte en el diagnóstico, sin compromiso.
¿Para quién NO es este programa?+
No es para quien solo compite por precio de la máquina sin defender la línea completa, para quien reduce la conversación a ciclos por minuto o potencia de motores, para quien vende con un guion memorizado sin diagnosticar antes, para negocios que fabrican líneas para consumidor final (B2C), ni para quien busca ganar una operación suelta sin dejar instalado un proceso que se repita.
Ninguna pregunta coincide con esa palabra; resolvemos tu duda concreta en la llamada de diagnóstico.
Cuando tu propuesta de línea llega al comité, ya no estás. Que entre explicándose sola: eso se prepara en un diagnóstico.
Tu equipo domina la línea. Hagamos que la sepa defender frente a quien aprueba el CAPEX.
Es un diagnóstico de cómo vende hoy tu equipo, sin compromiso. No es una llamada de venta.
Cada mes sin un método de ventas consultivas para líneas de producción automatizadas, tu competencia se queda con tu operación. Siempre va a haber alguien más barato.
Escríbenos por WhatsAppReserva tu diagnóstico
Diagnosticamos tu proceso de venta de líneas de producción automatizadas. No es una llamada de venta.
Atento, crack.
Hemos recibido tu solicitud. Un asesor de VAO te contactará para organizar el diagnóstico y la propuesta para tu equipo. Adelanta la hora:
Hablar ya por WhatsAppPrograma a medida, online-first. El precio se ve en la llamada. El diagnóstico no compromete a nada.